|
木颗粒厂虽然高度自动化,但仍然依赖熟练的操作员来维持生产稳定性。有效的设计从概念阶段就整合自动化,确保操作员能够做出明智的决策。成功设施的关键特征包括:模块化工艺岛可独立运行并与中央系统通信;机械冗余以防止故障期间完全停机;关键工艺变量的实时监测以提高可靠性。
所有自动化工厂都有相似之处——就像汽车共享共同特征——但我们都知道福特和法拉利代表着截然不同的设计、性能和执行力。木颗粒厂通过高度自动化的工艺每年生产数十万吨颗粒,然而即使是最好的、最先进的设施仍然依赖熟练操作员的干预来保持生产稳定和可靠。让我们探讨是什么让高度自动化的工厂运行顺畅或需要大量操作员输入。
最高效的设施不仅仅是"自动化的",而是从零开始就考虑以自动化维护和操作来进行设计。业主必须选择他们希望操作员在何种程度上做出决策。自动化的理念在PLC编程之前很久就在工厂设计师的概念阶段被考量。它始于概念工程、工厂布局以及与客户/业主在概念设计阶段的讨论。有时页面上什么都没有,没有场地,没有生产线,可能只是一张农田的照片。
这并不是说现有的旧工厂无法升级为良好自动化的工厂,但自动化的理念保持不变,自动化不是附加物,它必须完全融入工厂的设计和功能中。而且需要特定类型的专业经验人士来理解它,并将其变为现实。
从小处着手,从大处着眼
大型工厂的自动化不应被视为一条单一的长生产线。相反,我们可以将其划分为可以独立运行的工艺岛,并具有内置的累积或排放能力,同时可以相互通信。
典型的工艺岛包括:纤维接收(包括卡车和运输、地磅、翻斗机、卸料机、空气系统高压管道、输送机和其他输送方式);储存:纤维堆场;回收、筛分、粗筛分、纤维混合和来自燃料的连续工艺;储存:料仓或回收缓冲台;干燥和炉膛热发生;储存:帐篷/建筑干纤维;锤磨机、粒度减小;储存:颗粒原料储存;制粒、压机和材料致密化、冷却、筛分;储存:成品颗粒储存和筒仓;以及装载设施,包括批量储存或连续输送至卡车/铁路/船舶。
每个工艺岛应有自己的PLC或本地控制,同时与全厂SCADA系统共享生产数据。这种模块化方法允许卓越的维护、自动化、问题检测和容量,并可在故障或异常情况下减少任何原因的停机。它还允许工艺岛之间的保护。如果工厂设计具有冗余并消除单点故障,工厂可以避免完全停机;单个工艺岛也可以。
设计灵活性
自动化的有效性取决于物料流动。输送机和物料转运点可以设计为在必要时分流、旁路或再循环。
示例包括:将超大物料返回锤磨机;在稳态生产期间旁路储存;允许根据不同的流量和维护计划进行储存累积或排放——例如,模具更换和储存累积,以及根据情况以更快或更慢的速度处理储存的能力;允许在存在冗余时跳过机器中心——例如,如果锤磨机2号料仓高料位传感器显示已满,通过关闭闸门自动旁路,当低料位传感器需要更多物料时重新打开;在维护期间交叉连接工艺线——例如,当工艺设计中包含此类进料时,通过旁路干燥机将窑干刨花从储存场直接送入锤磨机岛;以及在后续岛停机时使用再循环输送机将物料送回储存。
目标是即使在单个设备离线时也能保持纤维流动。
消除单点故障(如果可行)
一个"全自动工厂"仍然可能因为一台输送机故障或一个溜槽堵塞而停机。理念是在自动化过程中设计故障安全措施,以便"如果发生"和"那么"过程能够自动执行正确的解决方案。
在设计期间,识别可能使整个设施停机的设备或生产线非常重要。对此有许多解决方案,但重要的是要注意,可靠性和冗余是有成本的,但这些需要与生产损失时间和成本进行权衡。
在经济上合理的情况下,考虑:平行分配输送机或平行机器生产线——例如,最好有两条制粒机线而非一条。在异常情况下,例如可能产生火花或问题,一半的生产线可能需要重置,但不需要两条机器线都重置。最好有两个或更多而非一个。示例包括卡车翻斗机、纤维回收机、干燥机、储存区、锤磨机线、制粒机线、储存筒仓和装载料仓用于运输。如果有什么问题,你仍然可以重新路由工艺并实现一些生产,而不是停止整个工厂。多台机械和设备而非一台——这显而易见。
更好的做法是找到购买更多机器中心而非单一机器中心的平衡点。然而,机器过多会表现出收益递减和更多维护。粉碎机和制粒机是典型例子。冗余机械以拥有备用机器,在另一台停机时进行切换或轮换生产——例如,如果有机会在工艺线中使用第四台冗余粉碎机或第十一台制粒机,并且在24/7运行中一旦一台机器故障或需要维护,冗余机器可以接管。
生产线上的所有机器应记录每周期的小时数,并从长远来看运行相同的小时数以确保所有机器的寿命一致。
备用回收系统——在自动回收机无法工作时,无论是因为故障还是需要维护,拥有备用选项很重要。例如,干储存回收螺旋组可以通过设计冗余,具有可由前端装载机使用的二次再入进料。关键测量的双仪表。所有输送机配备二次排放(中止)闸门,以便在头部无法正常排放或出现异常情况时排出物料。
上述所有项目都是提高可靠性和功能的自动化特征。自动化提高可靠性,但冗余提高可用性。
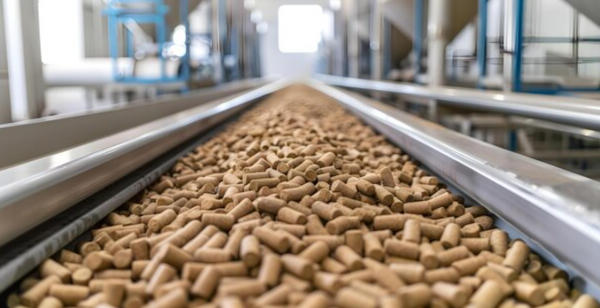
工艺仪表对比设备和建筑控制回路
许多工厂监测电机状态和电流,但缺乏对工艺本身的可见性。与其依赖操作员调整,不如自动化那些持续变化的变量。自动化应监测关键工艺变量,包括:水分含量;堆积密度;能耗;干燥机进出口条件、纤维水分;基于出口水分的干燥机温度、纤维温度;基于干燥机压力的干燥机气流;储存料仓料位:低、高、高高;缓冲容量监测工艺岛总体需求;基于电机电流负载的锤磨机或制粒机速率;基于颗粒进出温度的冷却器气流;以及装载条件、火车、驳船、船舶装载和装载筒仓料位。
良好的控制取决于良好的测量。良好的测量取决于良好的仪表。仅仅依赖主要设备、仪表和反馈是不够的。维护故障风险高的次要组件需要重要的反馈,如监测轴承、驱动器、电机或难以触及或定期维护的组件上的温度。每个自动控制回路都减少变异性并提高一致性。
自动化和控制允许设备在灾难性故障发生之前减速、减少进料、自动分流或停机。虽然有时需要操作员干预来解决问题,但决策被编程和自动化,并编入逻辑中,因此操作员需要做出的决策和采取的行动更少,以便他们可以将时间花在解决或改进更高层次的问题上。
整体工厂反馈和自动化趋势
将所有内容整合在一起——收集小型设备反馈、大型机械、工艺岛以及工艺岛之间的互动——最后,我们得出整体工厂反馈趋势。由此我们可以看到生产和工艺的整体健康状况:当前产量;瓶颈设备;每吨能耗;水分趋势;报警优先级;停机原因。
这就像持续拍摄工艺的快照或观看工厂性能趋势线的实时流。你可以将其视为某人使用智能手表监测自己健康的方式,实时了解当前状况、稳定性和性能。在这个层面上,可以提取最高价值的信息,工厂管理层可以做出更好的决策,整体数据可以在各个层面支持和提供所有所需信息,并允许优先级设定和持续改进。所有数据和分析应可用,变更可以实施并根据工厂性能趋势进行测试。
利用历史和事件捕获进行学习和改进
自动化的最大优势之一是能够从运营中学习。
自动记录:设备跳闸;报警历史;生产率;停机事件;能耗;班次吞吐量。历史数据很快会揭示真相。
重复出现的瓶颈、故障、问题和改进机会可用于业主的持续改进和资本预算规划。
为新世界设计,云计算、远程支持
昨天的颗粒厂由他们能带到现场的人员控制。学习和工艺由专家掌握,他们从一个场地到另一个场地收集问题和解决方案。然而,在当今的自动化工厂中,每个人都希望快速变化、集中化的知识库、随时可用的最佳实践以及集中化实践,以便所有工厂都能类似且自动地运行。
有时,最优秀的人才分布在全国各地,在远程和虚拟机器上工作。安全的远程访问允许工程师、控制集成商和设备供应商快速诊断问题,减少差旅成本并最小化停机时间。通过正确使用自动化和反馈收集事件信息和识别瓶颈,可以使生产者以正确的数据和分析来调整其资本项目。它还允许咨询工程师正确审查客户数据,并以协作方式协助并致力于正确的解决方案。
最好和最成功的颗粒厂不是那些拥有最多自动化的。事实上,你可能过度自动化而未能最有效地利用操作员。最好和最成功的工厂是那些设计为使自动化能够成功的;因此业主可以提取最多信息用于未来升级,并使用经过充分研究的成本效益分析为这些升级分配正确的资本预算。通过在设计阶段(或重新设计阶段)考虑组件、机器、工艺岛、灵活的物料处理、稳健的仪表、智能控制策略和标准化控制系统,业主可以建造在其整个生命周期中更安全、更可靠、更有利可图且更易于运营和维护的设施。
作者:Mid-South工程公司运营总监 Gary Sihota
( 全球生物质能源网、51生物质颗粒交易网、新能源网综合) |






 太阳能光伏:
{try{}catch(e){}var f='http://service.weibo.com/share/share.php?',u=d.location.href,p=['url=',e(u),'&title=',e(encodeURIComponent('【深入:如何设计自动化颗粒工厂】木颗粒厂虽然高度自动化,但仍然依赖熟练的操作员来维持生产稳定性。有效的设计从概念阶段就整合自动化,确保操作员能够做出明智的决策。成功设施的关键特征包括:模块化工艺岛可独立运行并与中央系统通..')),'&appkey=1803333894','&pic=http://file.china-nengyuan.com/999/news/pic/202608/p019766001787900932.jpg'].join('');function a(){if(!window.open([f,p].join(''),'mb',['toolbar=0,status=0,resizable=1,width=620,height=450,left=',(s.width-620)/2,',top=',(s.height-450)/2].join('')))u.href=[f,p].join('');};if(/Firefox/.test(navigator.userAgent)){setTimeout(a,0)}else{a()}})(screen,document,encodeURIComponent));)